我国尾矿免烧砖机工艺已处国际领先水平 工程技术、创新与展望

引言
尾矿是矿山开采和选矿过程中产生的固体废弃物,大量堆存不仅占用土地,还带来严重的环境和安全隐患。如何实现尾矿的资源化利用,已成为我国矿业可持续发展的关键课题。尾矿免烧砖机工艺的突破性进展,为解决这一难题提供了高效、环保的路径。目前,我国在该领域的工程技术已处于国际领先水平,本文将深入探讨其技术原理、工程实践以及全球影响力。
一、尾矿免烧砖机工艺概述
免烧砖机工艺是指在不经高温烧结的前提下,利用尾矿、水泥、外加剂等原料,通过计量、搅拌、成型、养护等工序制成建筑用砖的技术。相比传统烧结砖,免烧工艺可节约大量能源,减少二氧化碳排放,同时消纳大宗工业固废。
关键在于,尾矿免烧砖必须满足强度、耐久性和环保要求。我国自主研发的尾矿免烧砖机采用高压成型、振动加压、自动化控制等先进技术,能够处理不同粒度和成分的尾矿,生产出符合国家标准的各类墙体砖、路面砖等产品。
二、我国工程技术领先的表现
1. 核心装备的突破
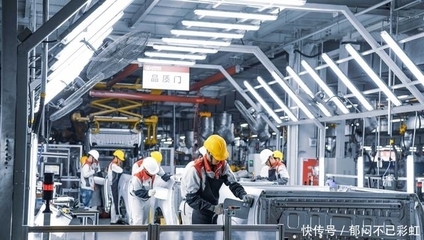
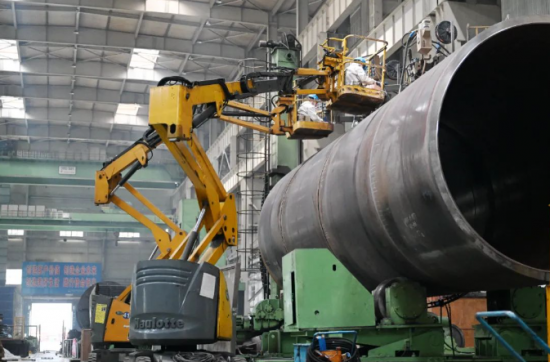
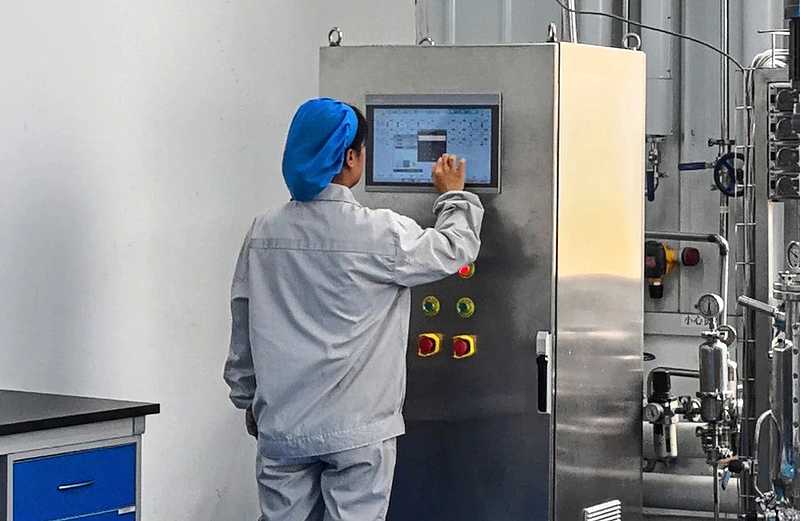
我国尾矿免烧砖机在液压系统、成型模具、控制系统等方面取得重大突破。例如,采用自适应液压伺服技术,成型压力可达2000吨以上,确保砖体密实度高;模具材料运用纳米涂层,延长寿命并提高砖面光洁度;全自动生产线集成PLC与物联网,实现远程监控与故障诊断。
2. 工艺配方的优化
针对尾矿成分复杂的特点,我国科研人员开发了多系列固化剂和激活剂,可激发尾矿潜在活性,减少水泥用量。通过正交试验和响应面法,优化了尾矿掺量(可达70%以上)、水灰比、养护制度等参数,使产品抗压强度达到MU20以上,冻融循环次数超过50次。
3. 工程应用规模化
我国已在河北、辽宁、山东、江西等地建成数百条尾矿免烧砖生产线,年消纳尾矿数千万吨。例如,鞍钢集团利用铁尾矿生产免烧砖,用于矿区道路和建筑;江西铜业利用铜尾矿制砖,解决了尾矿库扩容难题。这些工程案例充分验证了技术的成熟度和可靠性。
4. 标准体系与知识产权
我国主导制定了《尾矿免烧砖》等行业标准,规范了产品分类、技术要求及试验方法。相关专利申请量居全球首位,覆盖装备、工艺、配方等全链条,形成了自主知识产权体系。
三、国际比较与领先地位
1. 与发达国家对比
欧美日等发达国家在免烧砖技术方面起步较早,但多集中于粉煤灰、矿渣等固废,对尾矿的规模化利用相对滞后。其设备价格昂贵,且适应性不足,难以处理高含泥、细粒尾矿。我国工艺则更具包容性,且成本仅为国外同类装备的1/3至1/2。
2. 与发展中国家对比
印度、巴西、南非等矿业大国虽重视尾矿利用,但缺乏核心装备和成熟工艺,多依赖进口。我国已向这些国家出口尾矿免烧砖机生产线,并提供技术培训,展现了工程技术的输出能力。
3. 领先的具体指标
- 尾矿掺量:我国可达70%-85%,国际平均水平约50%-60%;
- 成型压力:我国高端机型达2000吨以上,国外普遍在1200吨以下;
- 自动化程度:我国生产线可实现无人化操作,国外尚需多人干预;
- 综合成本:我国每块砖成本比国外低30%-40%。
四、典型工程案例
案例一:河北某铁尾矿制砖项目
该项目利用当地铁尾矿和少量水泥、粉煤灰,采用全自动液压免烧砖机,年产标砖1.2亿块,消纳尾矿30万吨。产品强度达MU25,用于承重墙体,并通过了省级新产品鉴定。
案例二:江西某铜尾矿免烧砖生产线
针对铜尾矿含硫、细颗粒的特点,项目组研发了专用固化剂,并采用双级搅拌和轮碾工艺,使尾矿掺量达80%。生产线配备机器人码垛系统,日产量20万块,已稳定运行三年。
案例三:山东某黄金尾矿建材化利用工程
该项目将黄金尾矿与建筑垃圾协同处置,生产路面砖和透水砖。通过调整配方和养护条件,产品透水系数达1.0×10^-2 cm/s,抗压强度达MU30,成功应用于海绵城市建设。
五、技术创新与未来展望
尽管我国已处于国际领先水平,但仍需在以下方面持续创新:
- 智能化升级:深度融合5G、大数据和人工智能,实现工艺参数自适应调整和预测性维护;
- 低碳化发展:开发低碳胶凝材料,进一步降低水泥用量,并探索碳化养护技术;
- 高值化利用:拓展尾矿免烧砖在高性能墙体、装饰砖等领域的应用,提高附加值;
- 标准化引领:推动中国标准国际化,带动装备和技术出口。
##
我国尾矿免烧砖机工艺通过装备创新、配方优化和工程实践,已形成完整的工程技术体系,总体达到国际领先水平。这不仅为解决尾矿堆存问题提供了有效方案,也为全球矿业绿色转型贡献了中国智慧。随着技术迭代和产业协同,尾矿免烧砖必将在循环经济和碳中和进程中发挥更大作用。
如若转载,请注明出处:http://www.guoyeruicheng.com/product/33.html
更新时间:2026-10-22 13:25:43